ANLAGEN & KOMPONENTEN
Dünnfilmreaktor bringt UV-Licht in viskose Medien
Keimkontrolle ohne thermische Belastung
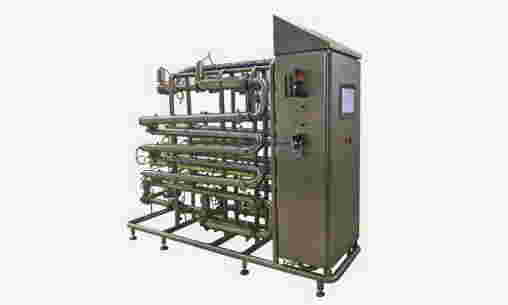
PRODUKT | UV-Anlage DULCODES LP TL · ProMinent
Flüssigzucker stellt die Desinfektion vor einen Zielkonflikt: Das Medium muss mikrobiologisch sicher in den Getränkeprozess gelangen, gleichzeitig kostet eine thermische Behandlung Energie und belastet das Produkt mit Wärme. Besonders anspruchsvoll sind thermoresistente Sporen. Genau hier setzt die UV-Anlage DULCODES LP TL von ProMinent mit einem anderen verfahrenstechnischen Ansatz an. Statt den Sirup auf Pasteurisierungstemperatur zu bringen, wird er mit UV-Licht behandelt. Nach Herstellerangaben lassen sich dabei bis zu 99,99 Prozent hitzebeständiger Sporen inaktivieren. Geschmack, Aussehen und Aroma des Zuckersirups sollen unverändert bleiben. Für Anlagenplaner ist jedoch weniger der Wechsel der Energiequelle interessant als die Frage, wie UV-Strahlung ein viskoses und vergleichsweise schlecht durchlässiges Medium überhaupt zuverlässig erreicht.
Der Reaktor entscheidet über die UV-Dosis
Das konstruktive Konzept setzt deshalb bei der Strömungsführung an. In den Dünnfilmreaktoren erzeugen optimierte Strömungswege und Mischzonen eine möglichst gleichmäßige Bestrahlung des durchströmenden Sirups. Der Reaktor wurde nach Herstellerangaben mithilfe von Strömungssimulationen hydraulisch optimiert und besteht aus Edelstahl 1.4404 beziehungsweise AISI 316L. Das System ist für Medien mit einer UV-Transmission bis hinunter zu 20 Prozent pro Zentimeter ausgelegt. Damit adressiert die Konstruktion gerade jene Eigenschaft, die Flüssigzucker für klassische UV-Verfahren schwierig macht: Licht dringt nicht beliebig tief in das Medium ein. Statt allein die Strahlungsleistung zu erhöhen, wird deshalb die Geometrie genutzt, um das Produkt kontrolliert an der wirksamen Strahlung vorbeizuführen.
Für die Auslegung stehen Varianten mit Durchsätzen bis 36 Kubikmeter pro Stunde zur Verfügung. Als Strahlungsquelle dienen VARIO-Flux Hochleistungs-Amalgamlampen mit dynamischer Lampenheizung; für die Lampen nennt der Hersteller eine anteilige garantierte Lebensdauer von 14.000 Betriebsstunden. Elektronische Vorschaltgeräte übernehmen Zündung, Betrieb, Überwachung und Regelung der einzelnen Lampen. Der zulässige Betriebsdruck liegt bei 10 bar, die Mediumtemperatur zwischen 4 und 40 Grad Celsius. Damit kann die Behandlung als kontinuierlicher Prozessschritt in die Sirupführung integriert werden, anstatt Produktchargen für eine separate thermische Behandlung aufzuheizen und anschließend wieder abzukühlen.
Hygiene beginnt bei der Reaktorgeometrie
Für den Anlagenbau zählt neben der mikrobiologischen Wirkung die hygienegerechte Integration. Produktberührte Materialien entsprechen laut Hersteller der europäischen Verordnung EG 1935/2004. Hinzu kommen ein totraumarmes Hygienedesign, Oberflächenrauheiten unter 0,8 Mikrometer und die Möglichkeit zur Restentleerung. Dadurch wird die UV-Stufe nicht als isoliertes Desinfektionsgerät betrachtet, sondern als Teil der hygienischen Prozesskette. Besonders interessant ist das für Getränkeanlagen, in denen Flüssigzucker kontinuierlich verarbeitet wird: Der Verzicht auf den Wärmeeintrag kann den Energiebedarf der Desinfektionsstufe reduzieren und vermeidet gleichzeitig eine thermische Beanspruchung des Mediums. Für die konstruktive Auslegung verschiebt sich damit die entscheidende Frage von „Wie viel Wärme muss eingebracht werden?“ zu „Welche UV-Dosis erreicht bei realer Transmission tatsächlich das gesamte Produkt?“.